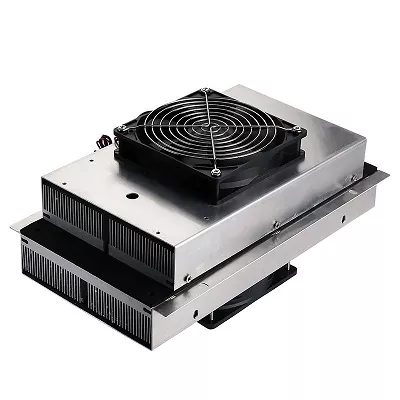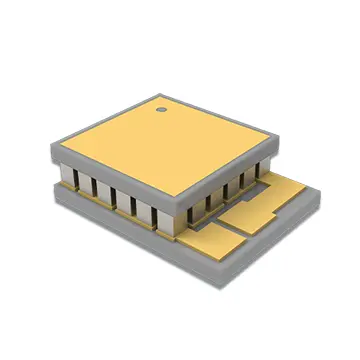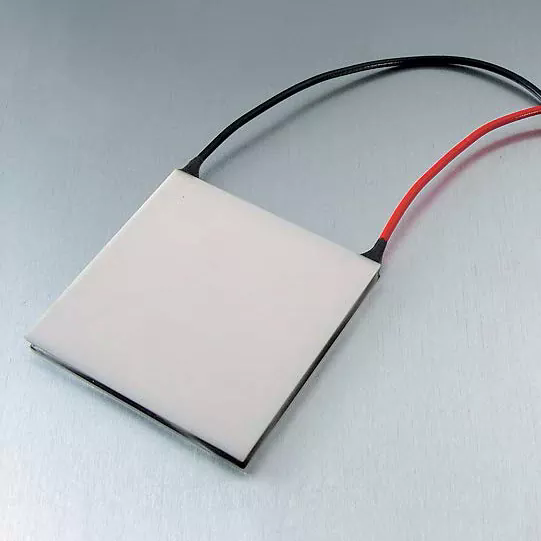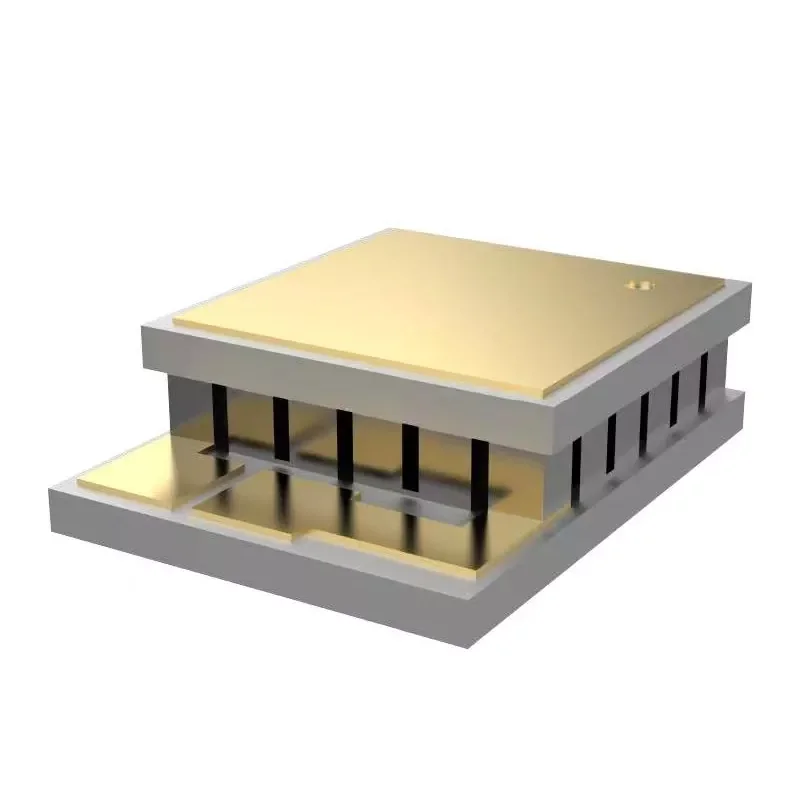
বিমূর্ত:থার্মোইলেকট্রিক কুলিং প্রযুক্তি মাইক্রোইলেক্ট্রনিক্স, অপটিক্যাল কমিউনিকেশন এবং চিকিৎসা ডিভাইসে তাপ ব্যবস্থাপনার জন্য অপরিহার্য হয়ে উঠেছে। তবুও যেকোনো TEC মডিউলের পারফরম্যান্স সিলিং শেষ পর্যন্ত এর উপাদান দ্বারা নির্ধারিত হয়। এই নিবন্ধটি কেন পরীক্ষা করেএক্সট্রুড থার্মোইলেকট্রিক উপকরণতাদের ঘন টেক্সচারযুক্ত মাইক্রোস্ট্রাকচার, বর্ধিত যান্ত্রিক শক্তি এবং 0.2 মিমি পর্যন্ত চিপের বেধকে সমর্থন করার সমালোচনামূলক ক্ষমতার উপর দৃষ্টি নিবদ্ধ করে, প্রচলিত জোন-গলানোর ইঙ্গটগুলির একটি উচ্চতর বিকল্প হিসাবে আবির্ভূত হয়েছে। উত্পাদন প্রক্রিয়া, যান্ত্রিক সম্পত্তি ডেটা এবং অ্যাপ্লিকেশন কেস স্টাডিগুলির তুলনামূলক বিশ্লেষণের মাধ্যমে, আলোচনাটি প্রদর্শন করে যে কীভাবে এক্সট্রুশন প্রযুক্তি তাপবিদ্যুৎ দক্ষতা এবং যান্ত্রিক দৃঢ়তার মধ্যে দীর্ঘস্থায়ী বাণিজ্য বন্ধ করে।
- কি এক্সট্রুড থার্মোইলেকট্রিক উপাদান জোন-গলানোর বিকল্প থেকে আলাদা করে তোলে?
- কিভাবে এক্সট্রুশন প্রক্রিয়া একটি ঘন টেক্সচার্ড কাঠামো তৈরি করে?
- কেন যান্ত্রিক বৈশিষ্ট্য একটি TEC মডিউলের সর্বনিম্ন আকার নির্ধারণ করে
- 0.2 মিমি থ্রেশহোল্ড: অতি-পাতলা চিপ ফ্যাব্রিকেশন সক্ষম করা
- এক্সট্রুড থার্মোইলেকট্রিক উপকরণের চাহিদা রয়েছে এমন অ্যাপ্লিকেশন
- ইনগট থেকে মডিউল পর্যন্ত: উত্পাদন ক্ষমতা এবং গুণমান নিয়ন্ত্রণ
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কি এক্সট্রুড থার্মোইলেকট্রিক উপাদান জোন-গলানোর বিকল্প থেকে আলাদা করে তোলে?
এক্সট্রুশন এবং জোন গলানোর মধ্যে পছন্দ শুধুমাত্র উৎপাদন পছন্দের বিষয় নয়। এটি থার্মোইলেকট্রিক কুলারের জন্য সম্পূর্ণ ডাউনস্ট্রীম উত্পাদন কর্মপ্রবাহ নির্ধারণ করে — কীভাবে ইঙ্গটগুলিকে ওয়েফারগুলিতে কাটা হয়, সেই ওয়েফারগুলি কতটা পাতলা হতে পারে, কতজন ফ্র্যাকচার ছাড়াই ডাইসিং পর্যায়ে বেঁচে থাকে।
উচ্চ-বিশুদ্ধতা Bi₂Te₃-ভিত্তিক একক স্ফটিক তৈরির জন্য জোন গলে যাওয়া দীর্ঘকাল ধরে বেঞ্চমার্ক। দিকনির্দেশক দৃঢ়ীকরণ প্রক্রিয়াটি বৃদ্ধির অক্ষ বরাবর শস্যকে সারিবদ্ধ করে, চমৎকার ক্যারিয়ারের গতিশীলতা প্রদান করে। যাইহোক, এই খুব প্রান্তিককরণ একটি কাঠামোগত দুর্বলতা তৈরি করে। Bi₂Te₃ স্ফটিকগুলি বেসাল সমতল বরাবর সহজেই ছিঁড়ে যায়, যার অর্থ হল কাটা, পাতলা এবং সমাবেশের সময়, উপাদানটি চিপিং এবং ডিলামিনেশনের প্রবণতা থাকে — বিশেষ করে যখন লক্ষ্যের বেধ 0.5 মিমি-এর নিচে পড়ে।
এক্সট্রুশন প্রক্রিয়াকরণ একটি মৌলিকভাবে ভিন্ন রুট নেয়। যান্ত্রিকভাবে মিশ্রিত বা প্রি-প্রেসড পাউডার থেকে শুরু করে, উপাদানটিকে উচ্চ তাপমাত্রায় ডাইয়ের মাধ্যমে বাধ্য করা হয়, এটি মারাত্মক প্লাস্টিকের বিকৃতির শিকার হয়। এই বিকৃতি কেবল উপাদানকে আকৃতি দেয় না; এটি অভ্যন্তরীণ শস্য স্থাপত্য পুনর্নির্মাণ করে। ফলাফল হল একটি নিয়ন্ত্রিত ক্রিস্টালোগ্রাফিক টেক্সচার সহ একটি ঘন, সূক্ষ্ম দানাযুক্ত শরীর — যা যান্ত্রিক অখণ্ডতাকে নাটকীয়ভাবে উন্নত করার সময় Bi₂Te₃-এর অ্যানিসোট্রপিক পরিবহন সুবিধাগুলিকে ধরে রাখে।
ব্যবহারিক পরিণতি তাৎপর্যপূর্ণ। যেখানে জোন-গলিত ইনগটগুলি 1.0-1.5 মিমি লেগ উচ্চতা সহ স্ট্যান্ডার্ড TEC মডিউলগুলিতে গ্রহণযোগ্য কার্যকারিতা প্রদান করতে পারে, এক্সট্রুশন-উত্পাদিত উপকরণগুলি মডিউল আর্কিটেকচারের দরজা খুলে দেয় যা পূর্বে অব্যবহার্য ছিল: 0.2 মিমি লেগ উচ্চতা সহ মাইক্রো-টিইসি, মাল্টি-ক্যান্সিস্ট রিকোয়েন্সি, মাল্টি-ক্যান্সিস্ট রিং জুড়ে উপাদান, এবং ফোটোনিক ডিভাইসের জন্য পাতলা-ফিল্ম-সংলগ্ন শীতল সমাধান।
কিভাবে এক্সট্রুশন প্রক্রিয়া একটি ঘন টেক্সচার্ড কাঠামো তৈরি করে?
এক্সট্রুশনের সময় মাইক্রোস্ট্রাকচারাল রূপান্তর বোঝার জন্য এই উপকরণগুলি কেন ডাউনস্ট্রিম প্রক্রিয়াকরণে আলাদাভাবে আচরণ করে তা উপলব্ধি করার জন্য অপরিহার্য। প্রক্রিয়াটি গতিশীল পুনঃক্রিস্টালাইজেশনের মধ্যে নিহিত - একটি প্রক্রিয়া যেখানে দানা নিউক্লিয়েট হয় এবং নতুনভাবে বৃদ্ধি পায় যখন উপাদানটি এখনও বিকৃতির মধ্য দিয়ে যায়।
প্লাস্টিক বিকৃতি মাধ্যমে শস্য পরিশোধন
গরম এক্সট্রুশনের সময়, ওয়ার্কপিসটি ডাইয়ের মধ্য দিয়ে যাওয়ার সময় তীব্র শিয়ার স্ট্রেন অনুভব করে। এই স্ট্রেন এনার্জি ডাইনামিক রিক্রিস্টালাইজেশন চালায়, মূল মোটা শস্যের কাঠামোকে একটি মিহি, ইকুয়াক্সড বা সামান্য প্রসারিত শস্য নেটওয়ার্ক দিয়ে প্রতিস্থাপন করে। গরম এক্সট্রুশনের মাধ্যমে তৈরি করা পি-টাইপ Bi₂Te₃-ভিত্তিক যৌগগুলির উপর গবেষণা প্রমাণ করেছে যে এক্সট্রুশন গতি সরাসরি পুনঃপ্রতিস্থাপন এবং শস্য বৃদ্ধির মধ্যে ভারসাম্য নিয়ন্ত্রণ করে। 1.0 মিমি/মিনিট নিয়ন্ত্রিত গতিতে, গড় শস্যের আকার 1.53 μm হিসাবে সূক্ষ্ম অর্জন করা যেতে পারে, যার সাথে নিম্ন-কোণ শস্যের সীমানাগুলির উচ্চ ঘনত্ব রয়েছে।
এই নিম্ন-কোণ সীমানাগুলি গুরুত্বপূর্ণ। উচ্চ-কোণ সীমানাগুলির বিপরীতে, যা চার্জ বাহককে ছড়িয়ে দেয় এবং বৈদ্যুতিক পরিবাহিতা হ্রাস করে, নিম্ন-কোণ সীমাগুলি বাহকের গতিশীলতা রক্ষা করে যখন এখনও ফোনন বিচ্ছুরণে অবদান রাখে - যার ফলে জালির তাপ পরিবাহিতাকে দমন করে। এই দ্বৈত ফাংশনটিই এক্সট্রুডেড উপকরণগুলিকে যথেষ্ট যান্ত্রিক শক্তি অর্জনের সময় জোন-গলিত প্রতিপক্ষের সাথে প্রতিযোগিতামূলক থার্মোইলেকট্রিক কর্মক্ষমতা বজায় রাখতে দেয়।
টেক্সচার কন্ট্রোল এবং অ্যানিসোট্রপি ম্যানেজমেন্ট
Bi₂Te₃ একটি স্তরযুক্ত উপাদান, এবং এর তাপবিদ্যুৎ বৈশিষ্ট্যগুলি দৃঢ়ভাবে অ্যানিসোট্রপিক। প্লেনের দিকনির্দেশ (সি-অক্ষের লম্ব) ক্রস-প্লেন দিক থেকে অনেক বেশি ক্যারিয়ারের গতিশীলতা প্রদর্শন করে। এক্সট্রুশন প্রসেসিং সি-অক্ষকে অগ্রাধিকারমূলকভাবে এক্সট্রুশন দিক বরাবর সারিবদ্ধ করে এই অ্যানিসোট্রপিকে কাজে লাগায়, যা একটি ফাইবার টেক্সচার হিসাবে পরিচিত।
টেক্সচারের ডিগ্রীটি ওরিয়েন্টেশন ফ্যাক্টর F দ্বারা পরিমাপ করা হয়, যা 0 (এলোমেলো) থেকে 1 (পুরোপুরি সারিবদ্ধ)। এক্সট্রুশন তাপমাত্রা এবং গতির সতর্ক নিয়ন্ত্রণের মাধ্যমে, পি-টাইপ উপকরণগুলিতে 0.28-0.41 এর F মান অর্জন করা হয়েছে। এন-টাইপ Bi₂Te₃-এর জন্য, প্রারম্ভিক ইন-প্লেন টেক্সচারের সাথে এক্সট্রুশন দিক সারিবদ্ধ করা টেক্সচার ডিগ্রীকে অন্তত দ্বিগুণ করে দেখানো হয়েছে, যা 263 cm²V⁻¹s⁻¹ এবং পাওয়ার ফ্যাক্টর 47.3 μWcm⁻².¹.
অভ্যন্তরীণ কাঠামোর তুলনা
| তুলনা আইটেম | এক্সট্রুডেড Bi₂Te₃-Sb₂Te₃ উপকরণ | ঐতিহ্যবাহী জোন গলানো উপকরণ |
|---|---|---|
| অভ্যন্তরীণ কাঠামো | ঘন টেক্সচার্ড গঠন | দিকনির্দেশক স্ফটিক গঠন |
| যান্ত্রিক প্রক্রিয়াকরণ | কাটা এবং পাতলা করার সময় উচ্চ প্রতিরোধের | ক্লিভেজ-সম্পর্কিত ত্রুটিগুলির প্রতি আরও সংবেদনশীল |
| পাতলা চিপ ফ্যাব্রিকেশন | 0.2 মিমি পাতলা TEC উপাদান সমর্থন করে | অতি-পাতলা প্রক্রিয়াকরণের জন্য আরও কঠিন |
| উপাদানের সামঞ্জস্য | নিয়ন্ত্রিত টেক্সচার অভিন্নতা | স্ফটিক বৃদ্ধি অবস্থার উপর নির্ভরশীল |
| অ্যাপ্লিকেশন | মাইক্রো TEC, মাল্টি-স্টেজ TEC, যথার্থ কুলিং | প্রচলিত TEC অ্যাপ্লিকেশন |
কেন যান্ত্রিক বৈশিষ্ট্য একটি TEC মডিউলের সর্বনিম্ন আকার নির্ধারণ করে
থার্মোইলেকট্রিক কুলার ডিজাইনে, একটি সহজ সম্পর্ক নিয়ন্ত্রণ করে যে একটি মডিউল কতটা ছোট হতে পারে: ন্যূনতম পায়ের উচ্চতা উপাদানটির যান্ত্রিক শক্তি দ্বারা সীমাবদ্ধ। একটি থার্মোইলেকট্রিক পা যা তার ক্রস-বিভাগীয় অঞ্চলের জন্য খুব পাতলা তা সোল্ডারিং, ডাইসিং বা থার্মাল সাইক্লিংয়ের সময় ফ্র্যাকচার হবে। এটি একটি তাত্ত্বিক উদ্বেগ নয় - এটি TEC ক্ষুদ্রকরণে প্রাথমিক বাধা।
এক্সট্রুশন প্রক্রিয়া সরাসরি এই সীমাবদ্ধতা সম্বোধন করে। শস্যের আকার পরিমার্জন করে এবং উচ্চ-ঘনত্বের স্থানচ্যুতি প্রবর্তন করে, এক্সট্রুশন জোন-গলিত উপাদানের তুলনায় কম্প্রেসিভ এবং শিয়ার শক্তি উভয়ই উল্লেখযোগ্যভাবে বাড়ায়।
এন-টাইপ এবং পি-টাইপ যান্ত্রিক সম্পত্তি প্রোফাইল
| যান্ত্রিক সম্পত্তি | এন-টাইপ উপাদান | পি-টাইপ উপাদান |
|---|---|---|
| কম্প্রেসিভ স্ট্রেন্থ (MPa) | 54.0 | 66.0 |
| শিয়ার স্ট্রেন্থ (MPa) | 16.0 | 21.0 |
| ইয়াং'স মডুলাস (GPa) | 47.0 | 42.0 |
| পয়সনের অনুপাত | 0.30 | 0.30 |
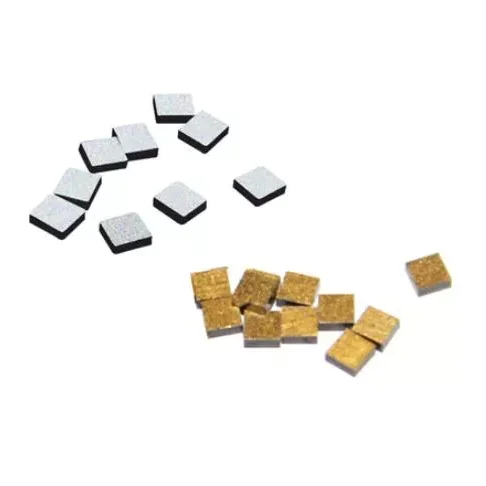
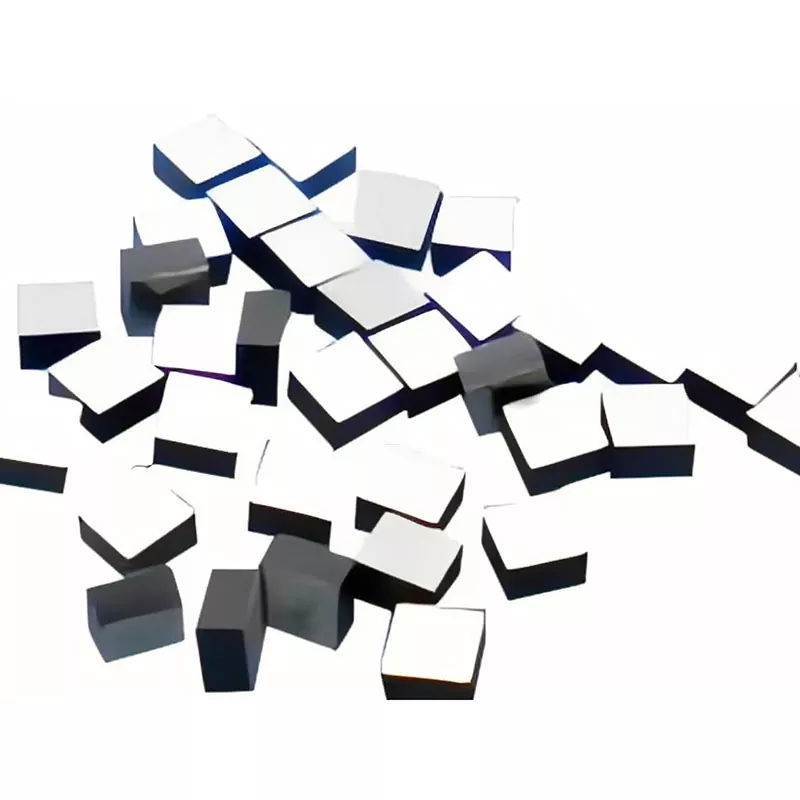
এই মানগুলি সাধারণত পাতলা-চিপ প্রক্রিয়াকরণের জন্য প্রয়োজনীয়তার তুলনায় একটি উল্লেখযোগ্য মার্জিন উপস্থাপন করে। প্রেক্ষাপটের জন্য, হট-এক্সট্রুডেড পি-টাইপ Bi₂Te₃-ভিত্তিক যৌগগুলির সংকোচন শক্তি 189-226 MPa এবং বাঁকানো শক্তি 126-139 MPa এক্সট্রুশন অবস্থার উপর নির্ভর করে রিপোর্ট করা হয়েছে। এই বর্ধিত বৈশিষ্ট্যগুলিই ফ্র্যাকচার ছাড়াই 100 × 100 × 200 μm³ এর মতো ছোট আকারের মাইক্রো পার্টিকেল কাটা সম্ভব করে তোলে।
তাপ সাইক্লিং নির্ভরযোগ্যতা
যান্ত্রিক শক্তি তাপ সাইক্লিংয়ের অধীনে দীর্ঘমেয়াদী নির্ভরযোগ্যতাও নিয়ন্ত্রণ করে। যখন একটি TEC মডিউল কাজ করে, থার্মোইলেকট্রিক পা বারবার গরম এবং শীতল চক্র অনুভব করে। শস্যের সীমানা দুর্বল বিন্দু হিসাবে কাজ করে যেখানে মাইক্রোক্র্যাকগুলি নিউক্লিয়েট এবং প্রচার করতে পারে। এক্সট্রুশন দ্বারা উত্পাদিত সূক্ষ্ম-দানাযুক্ত, ঘন বন্ধনযুক্ত কাঠামো জোন-গলিত উপাদানের ক্লিভেজ-প্রবণ স্ফটিক কাঠামোর তুলনায় তাপীয় চাপগুলিকে আরও সমানভাবে বিতরণ করে, চক্রীয় ক্লান্তির প্রতিরোধের উন্নতি করে।
0.2 মিমি থ্রেশহোল্ড: অতি-পাতলা চিপ ফ্যাব্রিকেশন সক্ষম করা
0.2 মিমি পুরুত্বে তাপবিদ্যুৎ উপাদান প্রক্রিয়া করার ক্ষমতা শুধুমাত্র একটি উত্পাদন কৌতূহল নয় - এটি একটি নতুন প্রজন্মের কমপ্যাক্ট কুলিং ডিভাইসগুলির পিছনে সক্রিয় প্রযুক্তি। এই পুরুত্বে, একটি থার্মোইলেকট্রিক পায়ের উচ্চতা থেকে প্রস্থের অনুপাত থাকে যা সাধারণ উপাদান জ্যামিতির জন্য 1:1 এর কাছে পৌঁছায়, যার অর্থ সমাবেশের সময় কাঠামোগত লোডটি বাঁকানোর পরিবর্তে প্রধানত সংকোচনশীল।
তিনটি কারণ এই বেধ শাসনের জন্য এক্সট্রুশনকে সক্রিয় করে তোলে।
ক্লিভেজ সংবেদনশীলতা হ্রাস
জোন-গলিত Bi₂Te₃ বেসাল সমতল বরাবর সহজেই ছিঁড়ে যায়। যখন একটি ওয়েফার আনুমানিক 0.5 মিমি এর নিচে পাতলা করা হয়, এমনকি সামান্য হ্যান্ডলিং স্ট্রেসও ক্লিভেজ ফাটল শুরু করতে পারে যা পুরো উপাদান জুড়ে ছড়িয়ে পড়ে। এক্সট্রুশন প্রক্রিয়াটি এই ক্লিভেজ পথকে ব্যাহত করে বিভ্রান্তিকর দানা এবং নিম্ন-কোণ সীমানা প্রবর্তন করে যা ফাটল বিস্তারকে বঞ্চিত করে। ফলাফলটি এমন একটি উপাদান যা বিপর্যয়কর ফ্র্যাকচার ছাড়াই ডাইসিং, পিক-এন্ড-প্লেস সমাবেশ এবং সোল্ডারিংয়ের যান্ত্রিক অপব্যবহার সহ্য করতে পারে।
সামঞ্জস্যপূর্ণ ডাইসিংয়ের জন্য নিয়ন্ত্রিত টেক্সচার
বহু-উপাদান TEC মডিউলগুলিতে, প্রতিটি পায়ে প্রায় অভিন্ন বৈদ্যুতিক এবং তাপীয় বৈশিষ্ট্য থাকতে হবে। যদি টেক্সচার ওরিয়েন্টেশন এলিমেন্ট থেকে এলিমেন্টে পরিবর্তিত হয়, তাহলে মডিউলের কুলিং পারফরম্যান্স অপ্রত্যাশিত হয়ে যায়। এক্সট্রুশন তাদের দৈর্ঘ্য বরাবর অভিন্ন টেক্সচার সহ ইংগটগুলি তৈরি করে, এটি নিশ্চিত করে যে একই ইনগটের মধ্যে বিভিন্ন অবস্থান থেকে কাটা উপাদানগুলি সামঞ্জস্যপূর্ণ বৈশিষ্ট্য প্রদর্শন করে। এই ধারাবাহিকতা মাল্টি-স্টেজ TEC কনফিগারেশনে বিশেষভাবে গুরুত্বপূর্ণ, যেখানে শত শত উপাদান অবশ্যই তাপীয় ভারসাম্যে কাজ করে।
প্রক্রিয়াকরণ সরঞ্জাম সামঞ্জস্যপূর্ণ
বহির্মুখী উপাদানের যান্ত্রিক শক্তি নিম্নধারার সরঞ্জাম নির্বাচনকেও প্রভাবিত করে। যেহেতু উপাদান চিপিং প্রতিরোধ করে, নির্মাতারা ওয়েফারিং এবং ডাইসিংয়ের সময় উচ্চ ফিড রেট ব্যবহার করতে পারে, প্রক্রিয়াকরণের সময় এবং ব্যয় হ্রাস করে। একইভাবে, স্বয়ংক্রিয় পিক-এন্ড-প্লেস সিস্টেমগুলি ভাঙ্গার কম ঝুঁকি সহ পাতলা উপাদানগুলি পরিচালনা করতে পারে, উচ্চ-থ্রুপুট সমাবেশ লাইনগুলিকে সক্ষম করে।
এক্সট্রুড থার্মোইলেকট্রিক উপকরণের চাহিদা রয়েছে এমন অ্যাপ্লিকেশন
এক্সট্রুশনের প্রযুক্তিগত সুবিধাগুলি বেশ কয়েকটি অ্যাপ্লিকেশন ডোমেন জুড়ে বাস্তব সুবিধার মধ্যে অনুবাদ করে যেখানে পাতলা, নির্ভরযোগ্য থার্মোইলেকট্রিক উপাদান অপরিহার্য।
অপটিক্যাল কমিউনিকেশন এবং লেজার ডায়োড কুলিং
অপটিক্যাল ট্রান্সসিভার এবং লেজার ডায়োডগুলি অত্যন্ত তাপমাত্রা-সংবেদনশীল। তরঙ্গদৈর্ঘ্য প্রবাহ, কম আউটপুট শক্তি, এবং ত্বরিত অবক্ষয় সবই অপর্যাপ্ত তাপ নিয়ন্ত্রণের ফলে। 5G অপটিক্যাল মডিউলগুলিতে, উদাহরণস্বরূপ, থার্মোইলেকট্রিক কুলারগুলিকে অবশ্যই মিলিমিটারে পরিমাপ করা প্যাকেজগুলিতে ফিট করার সময় আঁট সহনশীলতার মধ্যে লেজার চিপের তাপমাত্রা বজায় রাখতে হবে।
0.2 মিমি পাতলা-চিপ ক্ষমতা সরাসরি এই প্রয়োজনীয়তা সমর্থন করে। হট-এক্সট্রুডেড Bi₂Te₃-ভিত্তিক থার্মোইলেকট্রিক উপকরণগুলি অপটিক্যাল মডিউল অ্যাপ্লিকেশনগুলিতে যাচাই করা হয়েছে, যোগাযোগ, লেজার এবং ইনফ্রারেড সিস্টেমে একীকরণের সম্ভাবনা সহ কার্যকর ফোটোনিক-চিপ তাপমাত্রা নিয়ন্ত্রণ প্রদর্শন করে। উপাদানটির উচ্চ কম্প্রেসিভ শক্তি নিশ্চিত করে যে থার্মোইলেকট্রিক পাগুলি ট্রান্সসিভার উত্পাদনে ব্যবহৃত সোল্ডারিং এবং সমাবেশ প্রক্রিয়াগুলি থেকে বেঁচে থাকে, যেখানে তাপ সম্প্রসারণের অমিল দুর্বল উপাদানগুলিকে ভেঙে ফেলবে।
মাল্টি-স্টেজ TEC স্ট্রাকচার
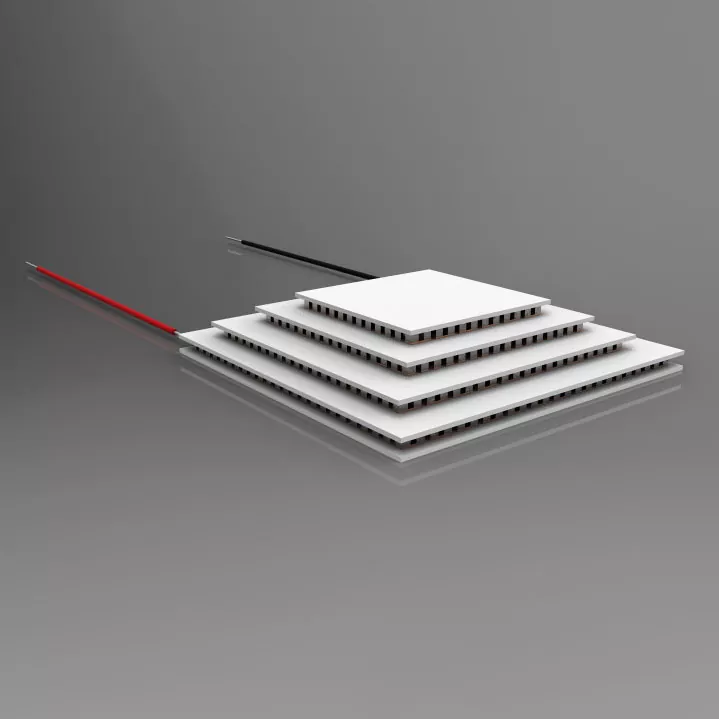
মাল্টি-স্টেজ থার্মোইলেকট্রিক কুলারগুলি তাপমাত্রার পার্থক্য অর্জনের জন্য তাপবিদ্যুৎ উপাদানগুলির একাধিক স্তর স্তুপ করে যা একটি একক পর্যায়ে পৌঁছাতে পারে না। প্রতিটি অতিরিক্ত পর্যায় তাপ পাম্পিং ক্ষমতা এবং অর্জনযোগ্য ΔT বৃদ্ধি করে, তবে নতুন যান্ত্রিক চ্যালেঞ্জও প্রবর্তন করে। উচ্চ পর্যায়ের উপাদানগুলি অবশ্যই পাতলা হতে হবে এবং তাদের অবশ্যই নিম্ন পর্যায়ের উপাদানগুলির সাথে কার্যক্ষমতার সামঞ্জস্য বজায় রাখতে হবে।
এক্সট্রুশন প্রযুক্তি বিশেষভাবে প্রয়োগ করা হয়েছে সলিড-স্টেট মাল্টি-স্টেজ কুলারের জন্য থার্মোইলেকট্রিক পা তৈরি করার জন্য যা আনুমানিক 140 K তাপমাত্রায় কাজ করে। এক্সট্রুড উপাদানের যান্ত্রিক বৈশিষ্ট্যগুলি - বিশেষত ঘনিষ্ঠভাবে প্যাক করা মাল্টিলেয়ার স্ট্রাকচারের সমাবেশের সময় ফ্র্যাকচারের প্রতিরোধ - যা এই ক্যাসকেড ডিজাইনগুলিকে তৈরি করে।
মেডিকেল এবং ল্যাবরেটরি তাপমাত্রা নিয়ন্ত্রণ
থার্মোইলেকট্রিক কুলারগুলি চিকিৎসা হিমায়ন ব্যবস্থা, পরীক্ষাগার যন্ত্র এবং গবেষণা সরঞ্জামগুলিতে ব্যাপকভাবে ব্যবহৃত হয় যেখানে সঠিক তাপমাত্রা নিয়ন্ত্রণ করা গুরুত্বপূর্ণ। অ্যাপ্লিকেশানগুলি ডায়াগনস্টিক ডিভাইসগুলিতে বিকারক স্থিতিশীলতা বজায় রাখা থেকে বিশ্লেষণাত্মক যন্ত্রগুলিতে নমুনা তাপমাত্রা নিয়ন্ত্রণ করা পর্যন্ত।
এই সেটিংসে, থার্মোইলেকট্রিক উপাদান অবশ্যই তাপ কর্মক্ষমতা এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতা উভয়ই প্রদান করবে। এক্সট্রুডেড Bi₂Te₃-Sb₂Te₃ উপকরণ প্রয়োজনীয় সমন্বয় অফার করে: ঘরের তাপমাত্রার কাছাকাছি তাপবিদ্যুৎ কর্মক্ষমতা জোন-গলিত উপাদানের সাথে তুলনীয়, যান্ত্রিক স্থায়িত্বের সাথে মিলিত যা হাজার হাজার তাপচক্রে স্থিতিশীল অপারেশন নিশ্চিত করে।
শিল্প ও অর্ধপরিবাহী তাপ ব্যবস্থাপনা
বড়-ব্যাসের এক্সট্রুডেড ইনগটস - 35 মিমি পর্যন্ত ব্যাস এবং 120 মিমি বা 240 মিমি দৈর্ঘ্যে পাওয়া যায় - যেখানে বড় শীতল উপাদানগুলির প্রয়োজন হয় সেখানে শিল্প TEC উত্পাদন পরিবেশন করে। অ্যাপ্লিকেশনগুলির মধ্যে অর্ধপরিবাহী সরঞ্জাম, ইলেকট্রনিক কুলিং সিস্টেম এবং শিল্প তাপমাত্রা নিয়ন্ত্রণ ডিভাইসগুলিতে স্থানীয় তাপ ব্যবস্থাপনা অন্তর্ভুক্ত রয়েছে। এক্সট্রুশন প্রক্রিয়াকরণের স্কেলেবিলিটি নির্মাতাদের ভলিউমগুলিতে ইনগট তৈরি করতে দেয় যা একক-ক্রিস্টাল বৃদ্ধির পদ্ধতির সাথে অবাস্তব হবে।
ইনগট থেকে মডিউল পর্যন্ত: উত্পাদন ক্ষমতা এবং গুণমান নিয়ন্ত্রণ
এক্সট্রুড থার্মোইলেকট্রিক উপকরণ তৈরি করার জন্য একটি সমন্বিত উত্পাদন পদ্ধতির প্রয়োজন যা উপাদান প্রস্তুতি, এক্সট্রুশন প্রক্রিয়াকরণ, উপাদান তৈরি করা এবং মডিউল সমাবেশকে বিস্তৃত করে। প্রতিটি পর্যায়কে মাইক্রোস্ট্রাকচারাল বৈশিষ্ট্যগুলি বজায় রাখতে নিয়ন্ত্রণ করতে হবে যা এক্সট্রুড উপকরণগুলিকে তাদের কার্যকারিতা সুবিধা দেয়।
উপাদান প্রস্তুতি এবং এক্সট্রুশন
প্রক্রিয়াটি শুরু হয় Bi₂Te₃-Sb₂Te₃ কঠিন দ্রবণ কম্পোজিশনের প্রস্তুতির মাধ্যমে, কাঙ্ক্ষিত ক্যারিয়ারের ধরন এবং ঘনত্ব অর্জনের জন্য স্টোইচিওমেট্রি এবং ডোপান্টের মাত্রা সতর্কভাবে নিয়ন্ত্রণ করে। প্রস্তুত উপাদান তারপর একত্রিত এবং নিয়ন্ত্রিত তাপমাত্রা এবং স্ট্রেন হার অবস্থার অধীনে extruded. এক্সট্রুশন প্যারামিটার — তাপমাত্রা, গতি এবং হ্রাস অনুপাত — শস্যের আকার, টেক্সচারের তীব্রতা এবং ত্রুটির ঘনত্ব নির্ধারণ করে, এগুলি সবই তাপবিদ্যুৎ এবং যান্ত্রিক বৈশিষ্ট্যকে প্রভাবিত করে।
উপাদান প্রক্রিয়াকরণ এবং সমাবেশ
এক্সট্রুশনের পরে, পিঙ্গটি ওয়েফারিং, ডাইসিং এবং পৃষ্ঠ প্রস্তুতির মাধ্যমে তাপবিদ্যুৎ উপাদানগুলিতে প্রক্রিয়া করা হয়। এক্সট্রুড উপাদানের বর্ধিত যান্ত্রিক শক্তি 0.2 মিমি আক্রমনাত্মক পাতলা এবং উচ্চ ফলনের সাথে সুনির্দিষ্ট ডাইসিংয়ের অনুমতি দেয়। উপাদানগুলি তারপর ধাতব, সোল্ডার এবং মডিউলগুলিতে একত্রিত হয়। গুণমান যাচাইয়ের মধ্যে রয়েছে মাত্রিক পরিদর্শন, বৈদ্যুতিক সম্পত্তি পরিমাপ এবং তাপীয় কর্মক্ষমতা পরীক্ষা।
উত্পাদন সরঞ্জাম
এক্সট্রুড থার্মোইলেকট্রিক উপকরণ এবং মডিউলগুলির জন্য একটি সম্পূর্ণ উত্পাদন লাইন অন্তর্ভুক্ত:
- টিন ডিপিং ফার্নেস: উপাদান শেষ সোল্ডার আবরণ জন্য
- কম্পন সুইং ছাঁচ মেশিন: সুনির্দিষ্ট উপাদান অবস্থানের জন্য
- ওয়েল্ডিং মেশিন: বৈদ্যুতিক আন্তঃসংযোগের জন্য
- ওভেন: নিরাময় এবং তাপ চিকিত্সার জন্য
- বিতরণ মেশিন: আঠালো আবেদন জন্য
- স্বয়ংক্রিয় sealing মেশিন: মডিউল encapsulation জন্য
- কাটিং মেশিন: ওয়েফারিং এবং ডাইসিংয়ের জন্য
- সলিডিফিকেশন মেশিন: সোল্ডার জয়েন্ট গঠনের জন্য
- রিফ্লো সোল্ডারিং সরঞ্জাম: উচ্চ-নির্ভরযোগ্য সোল্ডারিংয়ের জন্য
- সম্পূর্ণ স্বয়ংক্রিয় প্রিন্টিং মেশিন: ধাতবকরণ নিদর্শনগুলির জন্য
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
থার্মোইলেকট্রিক পদার্থের জন্য জোন গলানোর উপর এক্সট্রুশনের প্রাথমিক সুবিধা কী?
এক্সট্রুশন একটি ঘন, সূক্ষ্ম-দানাযুক্ত টেক্সচারযুক্ত কাঠামো তৈরি করে যা জোন-গলিত একক স্ফটিকের চেয়ে উচ্চতর যান্ত্রিক শক্তি সরবরাহ করে। এই শক্তি সুবিধাটি জোন-গলিত উপাদানের সাথে প্রতিযোগিতামূলক থার্মোইলেক্ট্রিক কর্মক্ষমতা বজায় রাখার সময় কাটা, পাতলা বা সমাবেশের সময় ফ্র্যাকচার ছাড়াই - পাতলা মাত্রা - 0.2 মিমি পর্যন্ত - প্রক্রিয়াকরণ সক্ষম করে।
এক্সট্রুড থার্মোইলেক্ট্রিক উপকরণ কি একক স্ফটিকের তাপবিদ্যুৎ কর্মক্ষমতার সাথে মেলে?
হ্যাঁ। নিয়ন্ত্রিত টেক্সচার ওরিয়েন্টেশন এবং শস্য পরিশোধনের মাধ্যমে, এক্সট্রুড Bi₂Te₃-ভিত্তিক উপকরণগুলি জোন-গলিত নমুনার সাথে তুলনীয় ক্যারিয়ারের গতিশীলতা এবং পাওয়ার ফ্যাক্টরগুলি অর্জন করে। সূক্ষ্ম-দানাযুক্ত কাঠামোটি অতিরিক্ত ফোনন বিক্ষিপ্তকরণও প্রবর্তন করে যা জালির তাপ পরিবাহিতা কমাতে পারে, সম্ভাব্যভাবে সামগ্রিক যোগ্যতার চিত্রকে উন্নত করতে পারে।
কি চিপ বেধ নির্ভরযোগ্যভাবে extruded ingots থেকে উত্পাদিত হতে পারে?
এক্সট্রুডেড Bi₂Te₃-Sb₂Te₃ উপকরণ 0.2 মিমি বেধে থার্মোইলেকট্রিক চিপ তৈরিকে সমর্থন করে। এই ক্ষমতাটি উপাদানের সংকোচন শক্তি (54-66 MPa) এবং শিয়ার শক্তি (16-21 MPa) দ্বারা সক্ষম করা হয়েছে, যা অতি-পাতলা প্রক্রিয়াকরণ এবং স্বয়ংক্রিয় সমাবেশের জন্য পর্যাপ্ত কাঠামোগত অখণ্ডতা প্রদান করে।
মাল্টি-স্টেজ TEC কনফিগারেশনের জন্য এক্সট্রুডেড উপকরণগুলি কি উপযুক্ত?
একেবারে। মাল্টি-স্টেজ TEC-এর জন্য স্ট্যাকিংয়ের সময় অনেক উপাদান এবং যান্ত্রিক স্থায়িত্ব জুড়ে সামঞ্জস্যপূর্ণ কর্মক্ষমতা প্রয়োজন। এক্সট্রুড ম্যাটেরিয়ালের ইউনিফর্ম টেক্সচার এবং উচ্চ যান্ত্রিক শক্তি তাদের এই অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত করে তোলে এবং এক্সট্রুশন প্রযুক্তি বিশেষভাবে ~ 140 K-এর তাপমাত্রায় কাজ করা মাল্টি-স্টেজ কুলারগুলির জন্য পা তৈরি করতে প্রয়োগ করা হয়েছে।
এক্সট্রুড থার্মোইলেকট্রিক উপকরণের জন্য কি ইনগট মাত্রা পাওয়া যায়?
স্ট্যান্ডার্ড এক্সট্রুড ইনগট ডাইমেনশনের মধ্যে রয়েছে দৈর্ঘ্য 120 মিমি এবং 240 মিমি, যার ব্যাস 25 মিমি, 30 মিমি এবং 35 মিমি। এই মাত্রাগুলি মাইক্রো-TEC উপাদান উত্পাদন এবং বৃহত্তর শিল্প শীতল উপাদান উভয় সমর্থন করে।
এক্সট্রুড থার্মোইলেকট্রিক উপকরণ কীভাবে আপনার TEC উত্পাদন ফলন উন্নত করতে পারে এবং পাতলা ডিভাইস আর্কিটেকচার সক্ষম করতে পারে তা অন্বেষণ করতে প্রস্তুত?
আমাদের সাথে যোগাযোগ করুন